目录
什么是 DFM?它对钣金加工为何至关重要
面向制造的设计(DFM)指的是这样一种设计实践:让零件的形状结构能够借助现有的加工工艺,被稳定地、可重复地、并且经济高效地生产出来。在钣金加工领域,DFM 尤为关键,因为每一个特征——无论是一个孔、一道折弯、一条槽还是一条边——都要与某个存在几何极限的物理工具(冲头、凹模、激光切缝、折弯机的上模与 V 型下模)发生相互作用。一个在 CAD 软件里看起来完美无缺的设计,如果忽视了 DFM 规则,就可能出现根本无法成型、产生大量废料,或者必须追加昂贵的二次加工等问题。在我们的工厂里,每个月都会审核数百份客户图纸。而其中最常见的几类 DFM 问题——孔位过于靠近折弯线、翻边长度不足以跨越 V 型下模、插舌过薄无法保证位置公差——大约占到全部 DFM 修改请求的 40%。这些问题在报价之前于图纸阶段就加以修正,所需成本为零;而如果等到生产现场才被发现,代价就是废品、返工以及交期的延误。
为什么 DFM 审核能够省钱
在 伟欣钣金,每一个项目在报价之前都会经过一轮 DFM 审核。我们会指出几何形状上的隐患、提出可行的降本替代方案,并确认公差要求是否具备可行性。这一步通常只让报价流程多花 1–2 小时,却有可能在单件成本上节省 10–30%,并消除量产后可能出现的数周返工。您只需上传 CAD 文件,即可在 24 小时内收到一份 DFM 审核报告。
最小孔径设计的基本规范
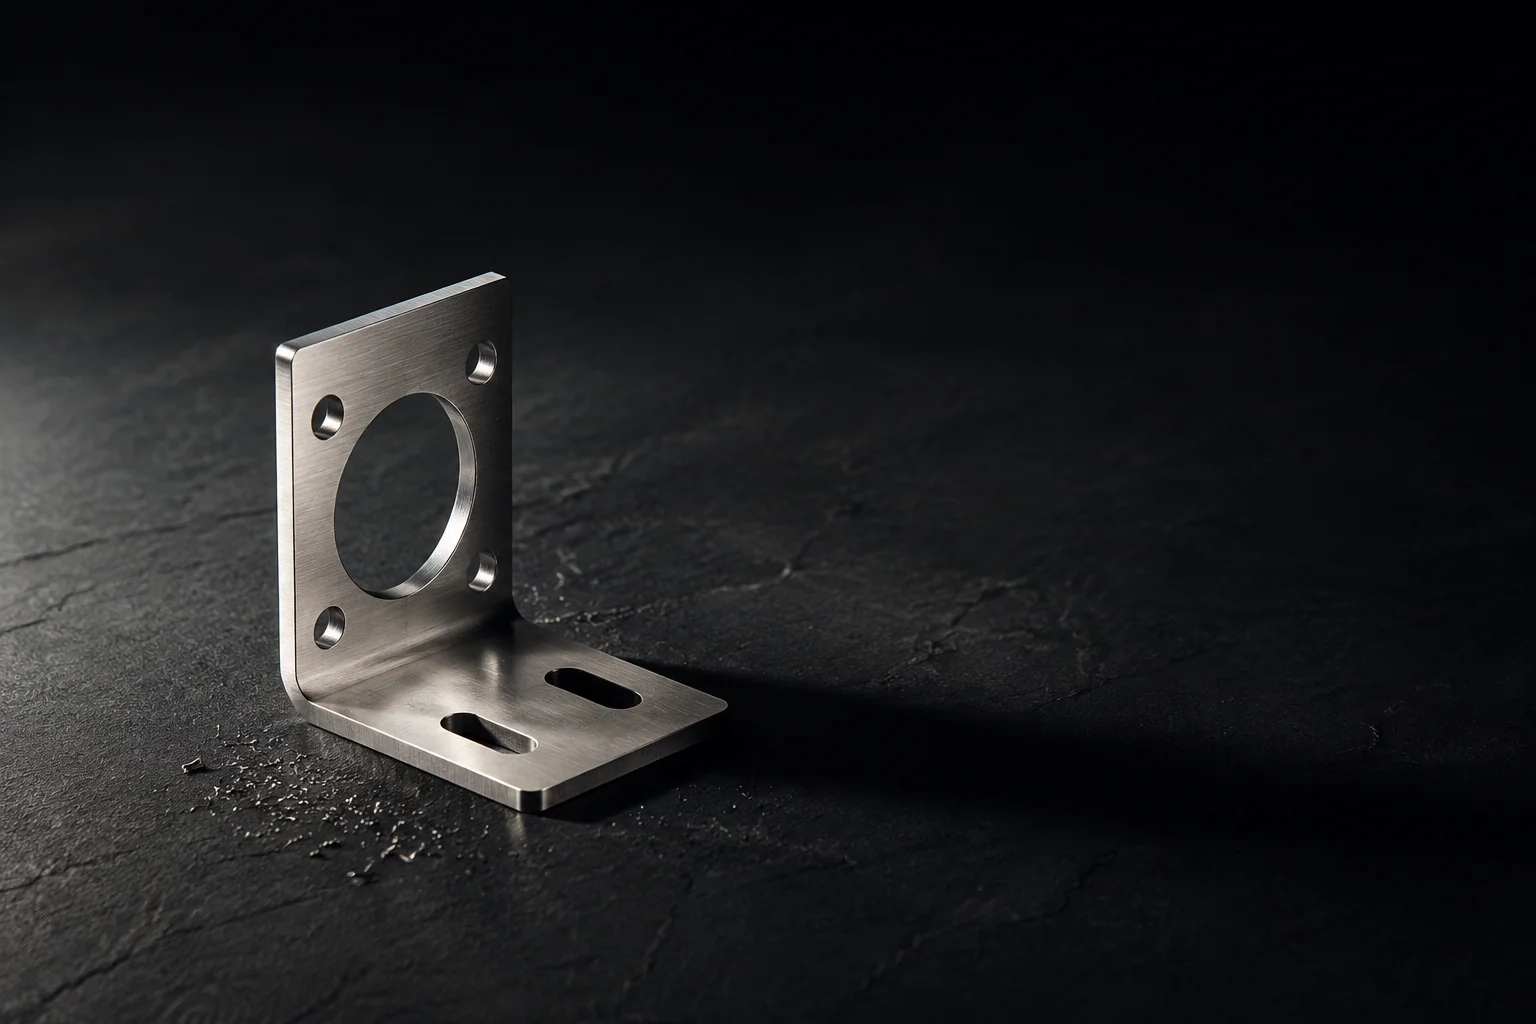
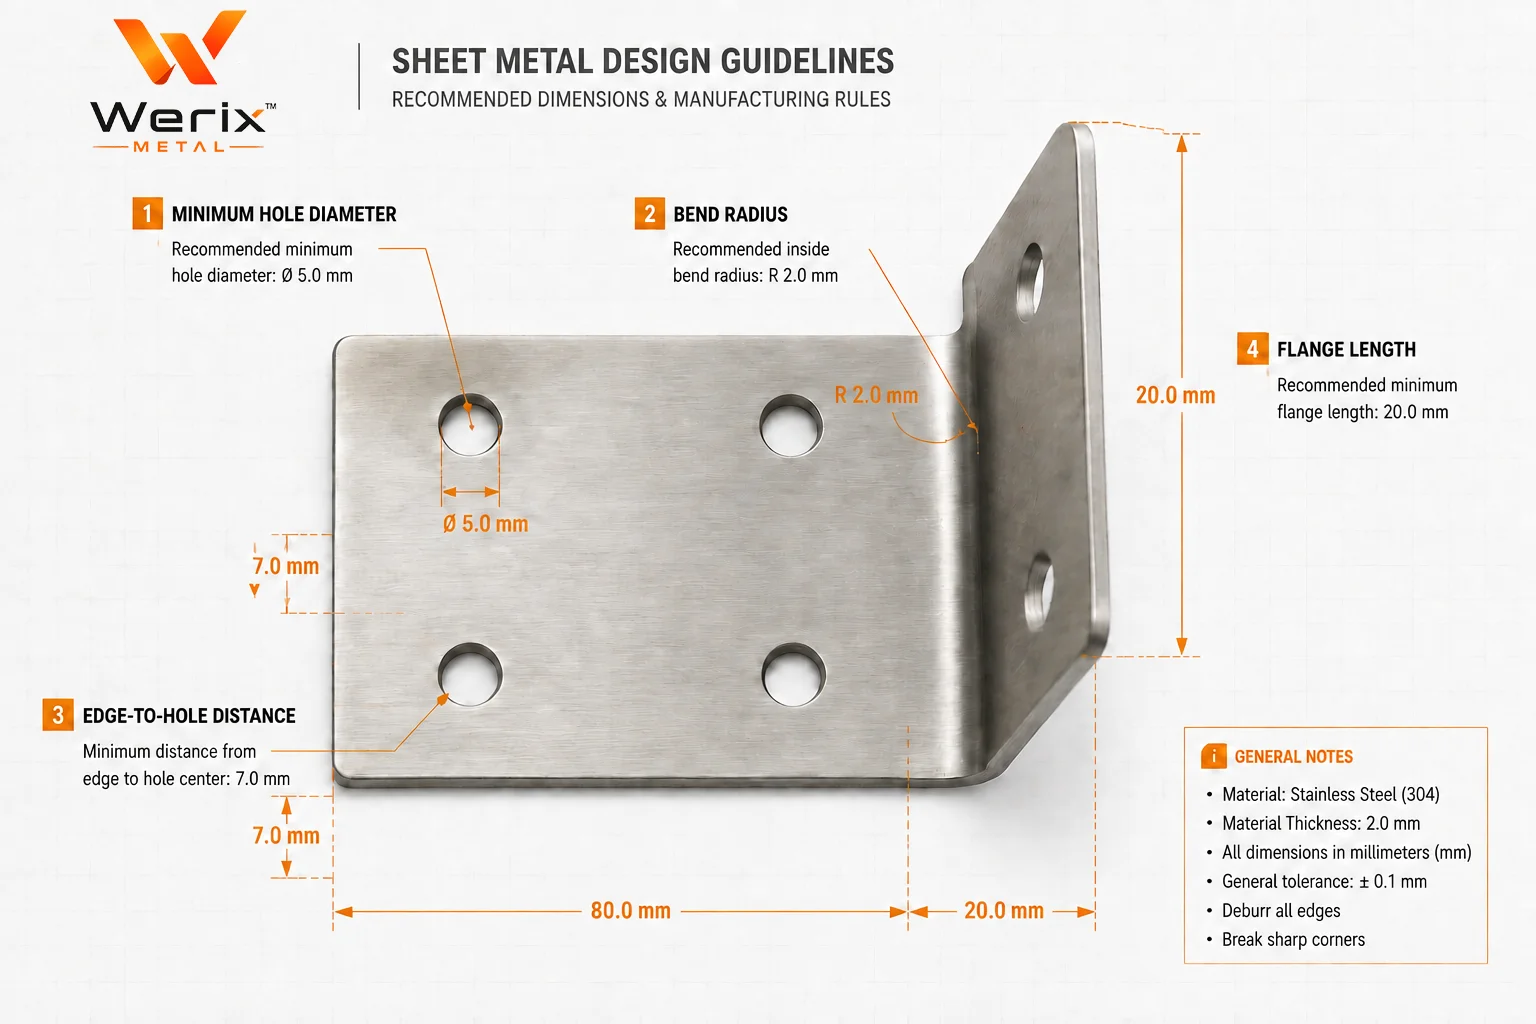
钣金件上的孔径大小受到切割工艺和板材厚度的双重约束。对于激光切割的孔,实际可实现的最小直径为板厚的 1 倍(1T)——一旦小于这个值,孔的质量就会明显下降,热影响区随之扩大,孔本身也可能无法保持正圆。对于冲压加工的孔,为防止冲头折断,最小冲头直径通常取低碳钢 1T、不锈钢和铝板 1.5T。而非常小的孔(小于 1 mm)则无论使用何种材料,都应一律采用激光切割的方式来加工。
- 采用激光切割时,孔的直径应至少为板厚的 1 倍;采用冲压工艺时,则应至少为板厚的 1–1.5 倍
- 对于需要攻牙的螺纹孔,底孔必须为丝锥预留足够的基础材料:例如在 1.5 mm 以上厚度的板材上加工 M3 螺纹时,底孔应取 2.5 mm
- 孔与孔之间的间距:相邻两个孔之间应至少保留 2T 的距离,以避免整片材料发生扭曲变形
- 加工沉头孔时,要求板材的最小厚度至少为沉头深度的 1.5 倍,以保证足够的沉入余量
- 长圆形孔(腰形槽类特征):槽的最小宽度应取 1T,端部的最小圆角半径则应取 0.5T
| 材料牌号 | 激光切割最小值 | 冲压模具最小值 | 推荐使用的最小值 |
|---|---|---|---|
| 冷轧钢(0.5–3.0 mm) | 0.5 mm 或 1T(取两者中较大值) | 1T | 受力结构部位取 1T,绝对下限为 0.8 mm |
| 304 不锈钢(0.5–3.0 mm) | 0.5 mm 或 1T | 1.5T | 1.5T——不锈钢在冲孔的周边区域会产生加工硬化 |
| 铝 5052-H32(0.5–3.0 mm) | 0.5 mm 或 1T | 1.5T | 1.5T——冲头尺寸偏小时铝材容易发生撕裂 |
| 铝 6061-T6(0.5–3.0 mm) | 0.5 mm 或 1T | 2T | 2T——T6 状态在剪切区域表现得较为脆硬 |
折弯半径的设计规范
对于需要成型的钣金零件而言,内侧折弯半径可以说是 DFM 参数中最重要的一项。半径过小会使外表面产生裂纹;半径过大则会浪费装配空间,甚至可能导致零件无法装入整机。最小折弯半径取决于材料种类、材料状态、板材纹向以及板厚。作为一条经验法则:对于大多数处于标准状态的材料,内侧折弯半径至少应取板厚的 1 倍(1T)。而对于硬质状态的材料(如 6061-T6、全硬态 304),最小折弯半径则要求达到 2T–4T。
| 材料牌号 | 常规退火状态的最小半径 | 硬质状态下的最小半径 | 备注说明 |
|---|---|---|---|
| 冷轧钢(SPCC) | 0.5T | 1T | 工艺宽容度最高的材料——即便做到 0.5T 也很少出现开裂 |
| 304 不锈钢(退火态) | 0.5T | 2T–4T | 加工硬化速度很快;半硬态 304 需要 2T,全硬态需要 4T |
| 316 不锈钢(退火态) | 0.5T | 1T–2T | 在相同材料状态下,其延展性略优于 304 |
| 铝 5052-H32 | 1T | 1.5T | 成型性能良好——是需要折弯的零件优先选用的铝材 |
| 铝 6061-T6 | 2T–4T | 4T+ | T6 状态下的成型性非常有限——建议在成型工序之前先安排退火处理 |
| 紫铜 C110 | 0.5T | 1T | 延展性极佳——极易完成折弯,但工装会在表面留下压痕 |
注意:板材轧制纹向十分关键
钣金板材在轧制过程中会形成特定的纹向。垂直于纹向折弯(即横跨轧制方向)可以采用更小的最小半径——通常可取 0.5T,而顺着纹向折弯时通常则需要取到 1T。如果您的零件上存在多个朝向不同的折弯,请在图纸上明确注明“板材纹向:垂直于主要折弯”,以避免折弯开裂问题的发生。
孔位到板材边缘的距离规范
布置得过于靠近板材边缘的孔,在成型过程中会发生变形,或是在实际使用中变得脆弱易损。孔边缘到最近板材边缘的最小距离,取决于孔的直径以及板材的厚度。对于只做激光切割、不涉及成型的零件,该最小距离取 1T 或 0.5 mm 中的较大者。对于需要冲压的零件,为防止冲头把边缘向外推挤或使孔与边缘之间的连料开裂,孔到边缘的最小距离应取 1.5T。而对于靠近折弯线的孔,规则就更为严格——孔边缘到折弯线的最小距离应不小于 3T 加上折弯半径,以避免成型过程中孔被拉变形。
| 特征部位 | 所要求的最小距离 | 设定依据 |
|---|---|---|
| 孔到板材边缘(激光切割) | 1T 或 0.5 mm | 防止热影响区导致边缘出现翘曲变形 |
| 孔到板材边缘(冲压) | 1.5T | 防止冲裁时在板材边缘发生崩裂 |
| 孔到折弯线的距离 | 3T + 折弯半径 | 防止成型过程中孔被拉成椭圆形 |
| 槽到折弯线的距离 | 4T + 折弯半径 | 槽形特征的变形量明显大于圆孔 |
| 孔到孔(位于同一平面) | 2T | 防止两孔之间的连料发生塌陷 |
| 孔到板材拐角(激光) | 1T 或 0.5 mm | 防止因热影响区相互叠加而造成拐角部位的烧穿缺陷 |
插舌与插槽设计规范
插舌与插槽的连接结构是钣金领域最有效的 DFM 手法之一——它能够在装配时让零件自行对准定位,从而省去各种夹具与辅具,并且在某些非承重的连接位置上完全可以取代点焊或紧固件。然而,设计不当的插舌与插槽恰恰也是装配问题的一个常见来源。为保证足够的刚性,插舌的宽度至少应为板厚的 2 倍;而插槽的宽度则应在插舌宽度基础上留出间隙,激光切割件放出 0.1 mm、冲压件放出 0.2 mm,这样既便于顺利插入,又不会产生过大的松旷量。
- 插舌宽度:最小为 2T(即板厚的两倍)——插舌过薄会在装配过程中发生弯折变形,从而丧失自主定位的作用
- 插槽宽度:取插舌宽度 + 0.1 mm(激光切割)或 + 0.2 mm(冲压)——既留出足够间隙便于插入,又足够紧密以保证可靠的定位精度
- 插舌长度:最小取 3T——长度不足的插舌无法提供足够的抗剪切能力
- 插舌的导入端应做倒角或倒圆处理(0.5 mm),以起到插入导向作用并避免毛刺卡滞
- 对于需要承受载荷的插舌连接结构,每个接合处应设置 3–4 个插舌,使剪切载荷得以均匀分布
- 插槽深度:最小应与插舌长度相等——插槽过浅会使插舌高出零件表面而无法平齐贴合
尽量统一折弯的方向
在折弯机上加工时,零件被放置在 V 型下模上,由上模把材料压入 V 型槽中从而形成折弯。每当零件需要翻面以朝相反方向折弯时,操作人员就必须重新摆放并重新找正基准——每翻面一次大约增加 1–3 分钟的时间。如果零件上的所有折弯都朝同一个方向(全部向上,或全部向下),那么仅需一次装夹即可完成全部成型;相比那些需要多次装夹的零件,生产节拍可以缩短 30–50%。
实用建议:在图纸上标明折弯顺序
如果您的图纸没有指定折弯的先后顺序,折弯机的操作人员就会自行决定一种顺序——而这未必是您零件的最优方案。在图纸上给出一套建议的折弯顺序,不但可以缩短装夹调整的时间,还能避免折弯公差累积叠加所引发的尺寸标注偏差。
当确实无法避免相反方向的折弯时,应设法把它们集中排布,使整件零件只需翻面一次即可完成。举例来说,如果一个零件上共有六道折弯——其中四道向上、两道向下——那么把这两道向下的折弯安排在彼此相邻的位置,就可以只在两组之间翻面一次,而不必在每一道折弯之后来回交替翻面。
板材厚度带来的连锁影响与考量
板材厚度会沿着所有 DFM 参数产生连锁效应——最小孔径、最小折弯半径、最小翻边长度以及最小插舌宽度,全部都是以板厚(T)的倍数来表述的。如果在缺乏结构依据的情况下“为了保险”而指定更厚的板,就会在每一个维度上推高成本:激光切割的速度会变慢(板厚每增加 0.5 mm,速度大约下降 30–50%),折弯机需要更大的吨位,而各项最小特征尺寸也会成比例地随之放大。
| 技术参数 | 0.8 mm 板材 | 1.5 mm 板材 | 3.0 mm 板材 |
|---|---|---|---|
| 最小激光切割孔径 | 0.8 mm | 1.5 mm | 3.0 mm |
| 最小折弯半径 | 0.4–0.8 mm | 0.75–1.5 mm | 1.5–3.0 mm |
| 最小翻边长度 | 3.2 mm | 6.0 mm | 12.0 mm |
| 激光切割进给速度(低碳钢) | 25–30 m/min | 12–18 m/min | 4–8 m/min |
| 折弯所需吨位(每米) | 15–25 吨 | 35–50 吨 | 80–120 吨 |
| 材料成本(冷轧钢,每平方米) | $6–$10 | $12–$18 | $24–$36 |
切勿过度指定板材的厚度规格
在我们的 DFM 审核中,经常遇到这样的情况:明明 1.5 mm 的板材就已经完全满足结构强度要求,图纸上却指定了 2.0 mm。由此产生的成本差异绝不只是材料本身——它还会连带导致激光切割速度下降 30–40%、折弯吨位需求提高、最小特征尺寸被迫放大,以及成品运输重量增加。在最终确定板厚规格之前先做一次快速的有限元分析(FEA)校核,往往就能在单件成本上节省 15–25%。
表面处理方式对公差尺寸的实际影响
各类表面处理都会在零件上增加一层厚度,从而影响配合关系与公差。粉末喷涂每个表面会增加 60–120 µm(0.06–0.12 mm);阳极氧化每个表面增加 5–25 µm(II 型)或 25–100 µm(硬质氧化);电镀(镀锌、镀镍)每个表面增加 5–15 µm。这些层厚会直接改变孔径大小、槽宽以及插舌与插槽之间的配合间隙——因此必须在设计阶段就予以考虑,而不是等到终检时才发现问题。
| 表面处理 | 增加层厚(按每个表面计) | 对公差的影响程度 | DFM 处理建议 |
|---|---|---|---|
| 粉末喷涂处理 | 60–120 µm | 孔径会缩小 0.12–0.24 mm | 在进行喷涂之前,先把孔径放大 0.15–0.25 mm |
| 阳极氧化(II 型) | 5–25 µm | 孔径会缩小 0.01–0.05 mm | 对于公差紧密的配合部位,需提前计入膜层的堆积量 |
| 硬质阳极氧化(III 型) | 25–100 µm | 孔径会缩小 0.05–0.20 mm | 对关键配合面进行遮蔽保护,或在氧化之后再安排机加工 |
| 电镀锌处理 | 5–15 µm | 孔径会缩小 0.01–0.03 mm | 影响极小——几乎不需要进行尺寸补偿 |
| 化学镀镍处理 | 5–25 µm | 孔径会缩小 0.01–0.05 mm | 压配合孔需计入该层膜厚的影响 |
| 拉丝/抛光处理 | 去除 5–20 µm | 被加工部位的尺寸会略微减小 | 建议在检测关键尺寸特征之前先完成该道工序 |
常见的 DFM 设计错误及其修正方法
在审核过数以千计的客户图纸之后,我们发现同样的 DFM 错误会在各个行业反复出现。下面列出的是其中最常见的五类问题,以及能够降低成本、避免量产失败的切实修正方案。这些错误在 CAD 阶段修改起来几乎不产生任何费用,可一旦到生产现场才被暴露出来,往往需要付出高昂的代价去补救。
相关内容:高精度数控折弯。
- 错误 1:孔位过于靠近折弯线(距离小于 3T)。修正方法:将孔的位置移至距折弯线至少 3T + R 处,或者在完成折弯之后,再通过一道二次加工工序来补出这些孔
- 错误 2:翻边长度短于 4T + R。修正方法:把翻边长度加大到至少 4T 加折弯半径,或者改用不同规格的 V 型下模(这会增加额外的装夹费用)
- 错误 3:所有尺寸都标注了过紧的公差(±0.05 mm)。修正方法:把一般公差放宽到 ±0.2 mm;仅在实际配合的接口部位才保留紧密公差要求
- 错误 4:折弯半径前后不一致(同一个零件上出现 R1、R2、R3 等多种数值)。修正方法:将所有折弯统一为同一个半径值,以便只需一次换模即可完成全部折弯
- 错误 5:公差紧密的孔未考虑处理层厚度。修正方法:在喷涂之前按 2 倍的处理层厚度预先放大孔径(例如粉末喷涂时预留 +0.2 mm 的余量)
DFM 审核完全免费
在 伟欣钣金,DFM 审核随每一份报价免费提供——既不额外收费,也不附带任何义务。您只需上传 STEP 或 DXF 文件,我们的工程团队就会针对可制造性进行审核,指出潜在问题并提出可行的降本替代方案。绝大多数 DFM 报告都会在 24 小时内连同报价单一并反馈给您。
常见问题
联合撰写
准备好开始您的项目了吗?
24小时内获得面向制造设计反馈和报价。无最低订购量。