整体概述
当工程师需要指定一种具备耐腐蚀性的钣金材料时,选择范围几乎总是收敛到 304 不锈钢或 5052 铝合金这两者身上。这两款合金主导着电子、食品加工、医疗、船舶海工以及各类工业领域中的机箱外壳、支架和面板市场。它们在耐腐蚀性与成型性能上互有重叠,但在重量、成本、比强度以及表面处理方案的丰富程度上却差异明显。一旦选错合金,可能让零件的成本上升 30–50%、让耐腐蚀表现打折扣,或者限制您可用的表面处理手段。本指南将从每一项真正重要的加工与性能指标出发对两种材料进行对比——全部给出具体数据而非泛泛而谈——帮助您在设计阶段就做出正确的决策。
材料物理性能的全面对比
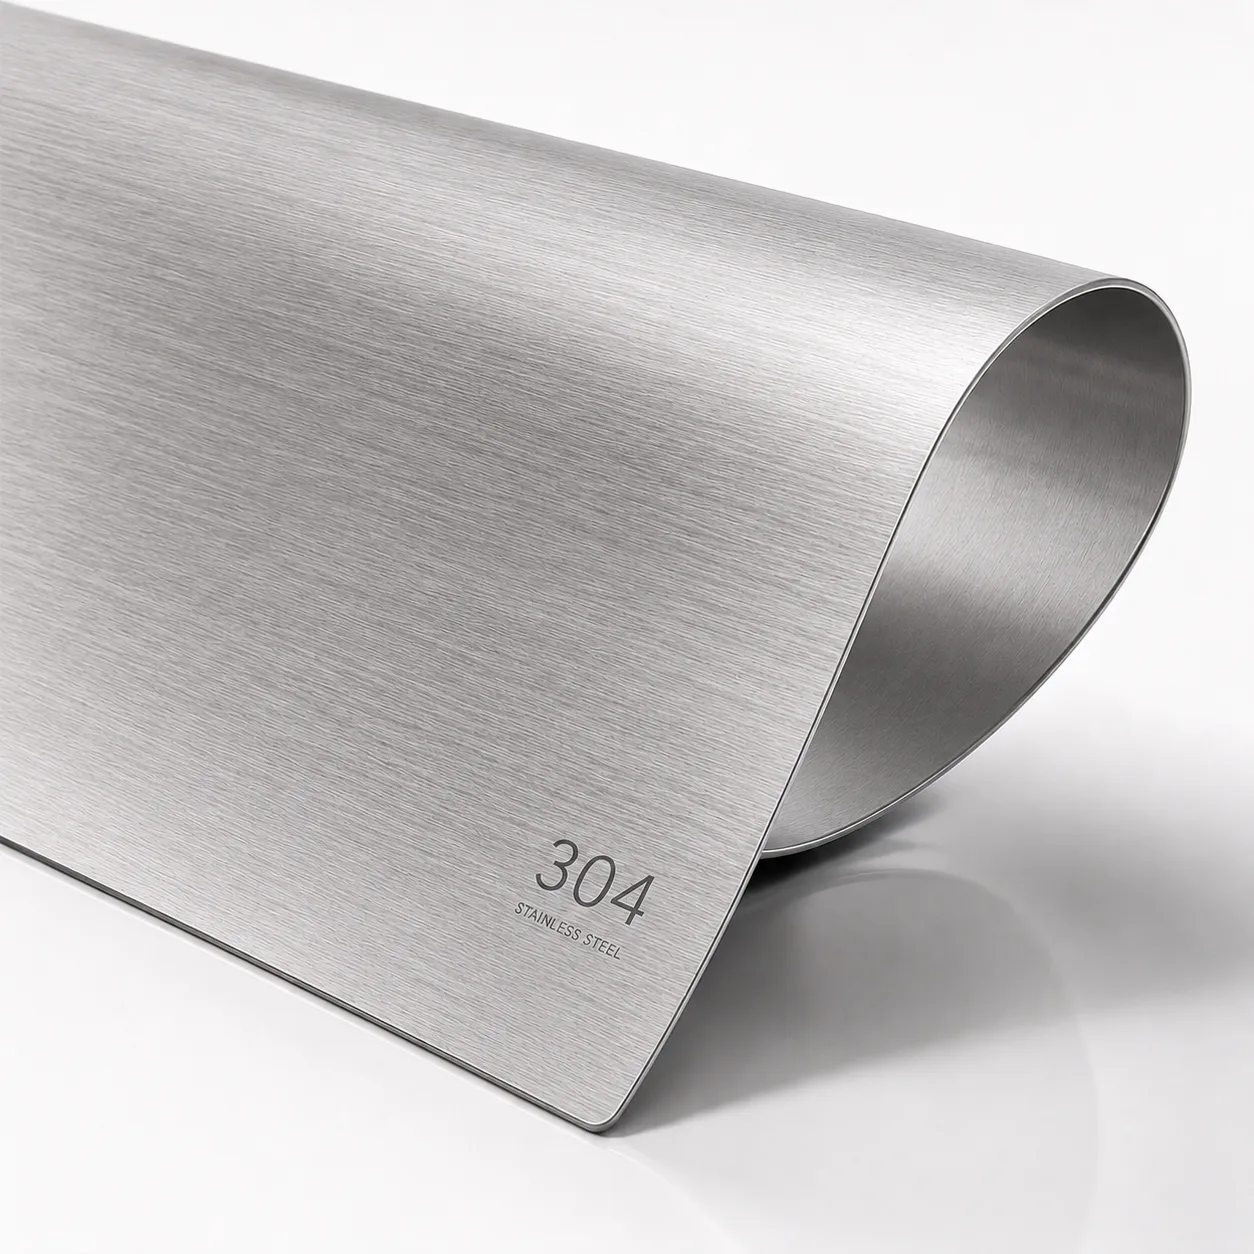
304 不锈钢与 5052 铝合金的力学性能之所以存在根本性差异,是因为前者属于钢铁类合金(密度 7.93 g/cm³),而后者属于铝合金(密度 2.68 g/cm³)。304 不锈钢的抗拉强度几乎是 5052-H32 的两倍,但在相同板厚下,单位面积重量却要高出约 3 倍。对于那些对重量十分敏感的应用场景而言,5052 铝合金能够提供明显更优的比强度表现。
| 性能指标 | 304 不锈钢(退火态) | 5052-H32 铝合金 | 比值(304 / 5052) |
|---|---|---|---|
| 材料密度 | 7.93 g/cm³ | 2.68 g/cm³ | 重 2.96 倍 |
| 抗拉强度(UTS) | 515–620 MPa | 228–275 MPa | 强度高出 2.0–2.5 倍 |
| 屈服强度(0.2%) | 205–310 MPa | 195–215 MPa | 1.0–1.4 倍(两者非常接近) |
| 断裂时的伸长率 | 40–60% | 10–12% | 304 的延展性要远远优于对方 |
| 硬度(布氏 HB) | 170–220 HB | 60–75 HB | 304 高出 2.5–3 倍 |
| 材料熔点范围 | 1,400–1,450 °C | 607–650 °C | 304 可承受高得多的温度 |
| 导热系数(热导率) | 16.2 W/m·K | 138 W/m·K | 5052 的导热能力高出 8.5 倍 |
| 材料的电阻率指标 | 72 µΩ·cm | 4.9 µΩ·cm | 304 的电阻高出 15 倍 |
| 是否有磁性 | 无磁性(处于退火状态) | 同样无磁性 | 两者在退火状态下均无磁性 |
材料成本与加工制造成本的全面对比
成本往往是决定在这两种合金之间取舍的关键因素。按每千克计,304 不锈钢的价格是 5052 铝合金的 2.5–4 倍;但由于铝材的重量要轻 3 倍,换算到相同板厚下的单位面积成本后,两者的差距会明显缩小——不锈钢通常只高出 1.5–2.5 倍。不过,加工成本同样存在差异:不锈钢对刀具的损耗更大、激光切割的速度更慢,并且比铝材需要更大的折弯吨位。
| 成本项目 | 304 不锈钢 | 5052 铝合金 | 备注说明 |
|---|---|---|---|
| 原材料(每 kg) | $3.50–$5.50 | $2.50–$4.00 | 不锈钢按每 kg 计高出 1.5–2 倍;主要受镍与铬的价格驱动 |
| 原材料(每 m²,板厚 1.5 mm) | $45–$65 | $12–$18 | 因密度差异,按面积计不锈钢要高出 3–4 倍 |
| 激光切割进给速度 | 8–15 m/min(1.5 mm) | 20–30 m/min(1.5 mm) | 在光纤激光器上,铝材的切割速度快 2–3 倍 |
| 折弯吨位(每米,板厚 1.5 mm) | 45–60 吨 | 20–30 吨 | 不锈钢所需的吨位为 2 倍 |
| 模具磨损速率 | 较高——不锈钢对凸凹模造成的磨损更大 | 较低——铝材质地较软 | 不锈钢所需模具的刃磨重磨频率要高出 1.5–2 倍 |
| 粉末喷涂费用(每件) | $2–$5 | $2–$5 | 两者成本相当——所需的前处理工序基本相近 |
| 阳极氧化处理 | 不适用——无法处理 | $3–$8 | 5052 阳极氧化效果良好;304 则完全不适用 |
总成本对比:1.5 mm 板厚、300 × 200 mm 面板
以一款典型的 300 × 200 mm 机箱面板为例,板厚 1.5 mm,表面采用粉末喷涂,批量为 200 件:304 不锈钢方案的单件成本约为 $18–$28;5052 铝合金方案的单件成本约为 $8–$14。就这一几何形状而言,选用 5052 可以节省 40–55% 的单件总成本。而在不锈钢可以改用冲压工艺的更大批量下,两者的差距会有所收窄。
两种材料的耐腐蚀性能对比
304 不锈钢与 5052 铝合金都具备良好的耐腐蚀性,但它们失效的具体环境却各不相同。304 不锈钢依靠一层铬氧化物钝化膜(最低含铬量 10.5%)来抵御大气腐蚀、淡水侵蚀以及大多数有机化学品。它的薄弱环节在于氯化物引发的点蚀与应力腐蚀开裂(SCC)——在温暖潮湿且富含氯离子的环境中尤甚(例如沿海地区、海洋环境、以及接触除冰盐的场合)。当抗氯离子腐蚀成为关键要求时,通常选用含 2–3% 钼元素的 316 牌号。
| 使用环境 | 304 不锈钢 | 5052 铝合金 | 备注说明 |
|---|---|---|---|
| 大气环境(室内) | 表现优异 | 表现优异 | 两者在室内环境中都可以长期保持良好表现 |
| 大气环境(室外,非海洋) | 表现优异 | 表现很好 | 两者都能有效抵御一般性的大气腐蚀作用 |
| 海洋环境/盐水飞溅 | 良好——存在点蚀风险 | 优异——属于海洋级材料 | 在海洋环境中优先选用 5052;若是关键的涉海部件,则应改用 316 不锈钢 |
| 食品加工(酸性介质、清洁剂) | 表现优异 | 良好——需核实化学品相容性 | 304 是食品级认证的标准用材 |
| 化工介质的作业环境 | 良好——取决于具体介质 | 一般——耐化学腐蚀能力有限 | 在强腐蚀性的化学环境中,应指定选用 316 不锈钢 |
| 电偶腐蚀风险(与铜材/钢材接触) | 低——属于贵金属电位 | 高——属于阳极电位金属 | 在潮湿的工作环境之中,5052 一旦与紫铜或碳钢发生直接接触,其表面就会迅速出现腐蚀 |
5052 铝合金则依靠自然生成的一层氧化铝薄膜来获得良好的耐大气与耐淡水腐蚀能力。它在海洋环境中表现十分出色(5052 被归类为“海洋级”铝材),因为氧化铝在盐水中具有很好的稳定性。不过,当存在电解液时,一旦与异种金属(紫铜、钢材、碳纤维等)发生接触,铝材就很容易产生电偶腐蚀。在这类情况下,必须通过隔离屏障(涂层、阳极氧化层、绝缘垫圈等)把铝材与其他金属隔离开来,这一点至关重要。
两种材料的焊接性能对比
304 不锈钢可以很方便地采用 TIG、MIG 以及激光焊接进行加工。其奥氏体组织无需进行预热处理,且根据所选焊丝与保护气体的不同,焊接接头的强度可达到母材的 80–95%。焊接时最需要关注的问题是敏化现象——在 450–850 °C 温度区间内受热会使晶界处的铬元素贫化,从而导致热影响区的耐腐蚀性能下降。改用低碳牌号(304L)或稳定化牌号(321),就可以有效规避这一风险。
| 焊接工艺参数 | 304 不锈钢 | 5052 铝合金 |
|---|---|---|
| 推荐的焊接方法 | TIG(直流)、MIG(直流)、激光焊 | TIG(交流)、MIG(脉冲/交流) |
| 是否需要预热 | 不需要 | 不需要 |
| 焊丝牌号 | ER308L 或 ER309L | ER5356 或 ER4043 |
| 所用保护气体 | Ar 或 Ar + 2% CO₂ | Ar(100% 纯氩气) |
| 热影响区强度保持率 | 达到母材的 85–95% | 为母材的 50–70%(H32 状态已丧失) |
| 焊接变形风险 | 中等偏高——因其导热系数相对较低 | 较高——导热系数高,热量会迅速向外扩散开来 |
| 发生敏化的风险 | 存在——建议改用 304L 或 321 牌号 | 不存在 |
5052 铝合金同样适合采用 TIG(交流)与 MIG(脉冲或交流)焊接。其 H32 状态会在热影响区部分丧失——该区域会软化至接近退火状态,使局部屈服强度下降 30–50%。对于那些热影响区强度至关重要的结构性应用,可以考虑改用 5083 或 6061(后两者能够进行焊后热处理)。而对于机箱外壳和非承重的面板类零件,热影响区的软化在功能上并无实质影响。
激光切割与折弯工艺的加工特性分析
这两种材料在现代光纤激光器上都能获得良好的切割效果,但所需工艺参数差异很大。304 不锈钢对 1064 nm 的光纤激光波长吸收效率很高,在 10–20 bar 的氮气辅助下可以实现干净的切割。在 1.5 mm 板厚下,一台 4 kW 的光纤激光器以 12–18 m/min 的速度切割 304,可获得光滑且无氧化层的切边。氮气辅助能够彻底避免氧化,因此切割后的边缘无需再进行二次打磨,便可直接进入焊接或粉末喷涂工序。
| 切割与折弯的工艺参数 | 304 不锈钢(1.5 mm) | 5052 铝合金(1.5 mm) |
|---|---|---|
| 推荐采用的激光功率等级 | 2–4 kW 光纤激光器 | 2–4 kW 光纤激光器(最低 2 kW) |
| 切割速度(4 kW) | 12–18 m/min | 25–35 m/min |
| 辅助气体 | N₂ at 10–20 bar | N₂ at 10–15 bar |
| 切割边缘质量 | 平整光滑,几乎无挂渣 | 平整光滑,几乎无挂渣 |
| 激光反射损伤风险 | 较低 | 中等——需配备回反射保护传感器 |
| 所要求的最小折弯半径 | 0.5T(退火态)/ 1T–2T(硬态) | 1T(H32 状态) |
| 折弯所需吨位(每米) | 45–60 吨 | 20–30 吨 |
| 针对回弹的补偿量设定 | 过弯 1°–2° | 过弯 1°–3°(回弹量略大) |
5052 铝合金在 1064 nm 波长下的反射率很高,需要至少 2 kW 的光纤激光功率才能起弧并维持稳定的切割过程。在 1.5 mm 板厚下,4 kW 光纤激光器切割 5052 的速度可达 25–35 m/min,大约比 304 不锈钢快 2 倍。激光切割铝材时最主要的风险在于回反射会损伤激光光源——现代设备普遍配备了回反射传感器,一旦反射率出现异常飙升就会立即切断光束。
表面处理的适配性对比
这两种合金可选用的表面处理方式差别很大,而这种差异往往直接决定了材料的最终选型。304 不锈钢可以接受拉丝(4 号饰面)、镜面抛光、喷砂以及粉末喷涂,但无法进行阳极氧化——因为其表面的铬氧化物钝化膜会干扰阳极氧化反应的进行。如果需要在不锈钢上获得带颜色且耐用的外观层,粉末喷涂是行业内的标准做法。
| 表面处理 | 304 不锈钢 | 5052 铝合金 | 备注说明 |
|---|---|---|---|
| 粉末喷涂处理 | 涂层附着力优异 | 涂层附着力优异 | 两者都需先做表面前处理(除油、磷化或铬化处理) |
| 阳极氧化(II 型) | 不适用(无法处理) | 优异——色泽均匀一致 | 5052 是最适合阳极氧化的合金之一 |
| 硬质阳极氧化(III 型) | 不适用(无法处理) | 很好——膜厚 25–50 µm | 铝材可采用硬质阳极氧化来提升耐磨性能 |
| 拉丝(4 号饰面) | 优异——不锈钢的标准饰面效果 | 良好——表面偏软,更容易留下划痕 | 相比而言,不锈钢的拉丝表面抗划伤能力更强 |
| 镜面抛光处理 | 表现优异 | 良好——表面偏软,容易快速失去光泽 | 不锈钢的镜面效果更加持久耐用 |
| 喷丸喷砂处理 | 优异——呈哑光且均匀一致 | 优异——呈哑光且均匀一致 | 后续应进行阳极氧化(铝材)或钝化处理(不锈钢) |
| 电镀处理(Ni、Cr) | 良好 | 一般——需要先进行沉锌前处理 | 不锈钢更容易完成电镀工序 |
阳极氧化往往是决定性的因素
如果您的产品出于耐用性、颜色多样或外观美观等原因而必须进行阳极氧化处理,那么 5052 铝合金就是明确的选择,因为 304 不锈钢根本无法进行阳极氧化。经过阳极氧化的 5052 可以获得一层质地坚硬(相当于洛氏 C 标 60–70)、抗划伤且颜色稳定的转化层,而且它与金属表面是融为一体而非简单附着。这正是为什么绝大多数消费电子产品的外壳都采用阳极氧化铝合金,而不是不锈钢。
5052 铝合金属最适合进行阳极氧化的钣金材料之一——这款合金能够生成一层稳定、坚硬且透明(或可染色)的氧化膜,并具有出色的颜色均匀性。对于电子、医疗以及消费类电子产品中的铝合金机箱而言,阳极氧化属于高端饰面方案,因为它与金属本体融为一体(而不是覆盖在其表面的一层涂层),既耐刮擦,又有丰富的颜色可供选择。5052 同时也支持粉末喷涂、拉丝、喷砂以及化学转化膜处理。
两类材料的典型应用场合
这两款合金各自依照自身的性能特点占据着不同的应用细分市场。清楚哪一种材料在哪些场景下更具优势,有助于工程师在设计阶段就准确指定合金牌号,而不是习惯性地沿用上一次用过的材料。
- 304 不锈钢——食品加工设备:混料罐、输送线防护罩、备料工作台等,这些场合对卫生等级和耐化学清洁剂性能都有明确要求
- 304 不锈钢——医疗设备外壳:无磁性、易于灭菌消毒,广泛用于医疗与实验室设备
- 304 不锈钢——工业设备护罩:用于重型的设备面板,能够抵御磨损刮擦、外力冲击以及高温工况环境
- 5052 铝合金——电子设备机箱:重量轻、可做阳极氧化,配合导电衬垫时还能获得出色的电磁屏蔽效果
- 5052 铝合金——户外及船用设备:天线罩、仪表面板、船舶五金件等,在重量只有三分之一的条件下依然提供海洋级的耐腐蚀能力
- 5052 铝合金——交通运输(汽车、轨道交通、航空航天内饰):核心诉求是减重,在相同板厚下 5052 比不锈钢减重 60–65%
- 5052 铝合金——暖通空调与建筑装饰面板:易于成型,并可进行阳极氧化或粉末喷涂,适用于建筑的内装与外装应用
选用决策矩阵:何时该用哪一种
下面的矩阵汇总了各项关键的决策因素。总体而言:当强度、硬度、耐高温性能或食品/医疗合规性是第一优先级时,请选择 304 不锈钢;而当轻量化、成本控制、阳极氧化需求或导热/导电性能是关注重点时,则应选择 5052 铝合金。
| 决策考量因素 | 选择 304 不锈钢 | 选择 5052 铝合金 |
|---|---|---|
| 首要的性能需求 | 强度、硬度、卫生等级 | 轻量化、成本、阳极氧化 |
| 重量约束条件 | 要求不高——或自重反而提升稳定性 | 要求严苛——每一克重量都很关键 |
| 项目预算 | 可接受较高的预算水平 | 成本较为敏感的项目 |
| 表面处理要求 | 拉丝纹、镜面效果或粉末喷涂 | 阳极氧化或粉末喷涂 |
| 设备的工作温度范围 | 高于 150 °C 或存在温度波动 | 低于 100 °C(铝材在 150 °C 以上会软化) |
| 食品/医疗合规性要求 | 必须合规——304 是通行标准用材 | 无需满足或未作明确规定 |
| 是否用于海洋环境 | 良好(优先选用 316) | 优异——属于海洋级合金 |
| 电偶腐蚀的隔离防护 | 风险低——属于贵金属电位 | 必须与异种金属进行隔离处理 |
拿不定主意时,请在相同板厚下进行比较
许多工程师习惯按每千克的价格来比较这两种材料,从而得出不锈钢“只”贵了 1.5–2 倍的结论。但由于不锈钢的密度是铝材的 3 倍,折算成单位板材面积后,成本差距会放大到 3–4 倍。以 1.5 mm 板厚的 300 × 200 mm 面板为例:304 不锈钢的原材料成本为 $8–$12,而 5052 铝合金仅为 $2–$3.50。因此,请始终基于成品零件的单件成本口径来进行对比。
常见问题
作者
准备好开始您的项目了吗?
24小时内获得面向制造设计反馈和报价。无最低订购量。